
بالانس کارگاهی چیست ؟
بالانس کارگاهی یکی از متدهای رایج جهت رفع نابالانسی می باشد. برخی از قطعات در محل و با چندبار تست روشن و خاموش قطعه و با الگوریتم های بالانس دینامیکی بارگذاری می شوند. برخی از قطعات به مانند کوپلینگ،گیربکس،انواع شفت و روتور، رول و درام و … نمی توانند با بارگذاری اضافه بالانس شوند.
برخی دیگر نیز به دلیل حساسیت های بسیار بالا باید با دقت های بسیار بالا بالانس شوند که این نکته نیز در محل شدنی نیست. لذا در این حالت از بستر بالانس کارگاهی و ماشین بالانس برای بالانس کردن قطعه استفاده می شود.
ماشین بالانس چیست و در بالانس کارگاهی چه کاربردی دارد؟
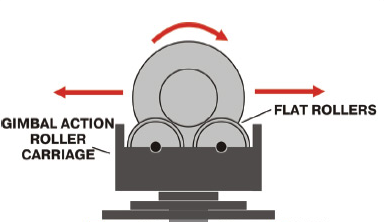
به ابزاری که با مهار قطعه و ایجاد دور حرکتی برای آن به بالانس قطعه میپردازد ماشین بالانس گفته می شود. ماشین بالانس با دربرگرفتن قطعه به صورت کاملا مهارشده و یا در بستر (Soft Bearing Suspension) SBS ابتدا به مهار قطعه می پردازد.
در حالت SBS جفت بیرینگهای نصب شده در هر سمت و همچنین آپشن تغییرات فاصله سبب می شود که رنج متنوعی از قطعات را بتوان در فرآیند بالانس کارگاهی تصحیح نمود. همچنین عمدتا از درایو تسمه به عنوان نگهدارنده مرکز قطعه استفاده می شود.
نکته حائز اهمیت در SBS بالانس قطعه در سرعت های کمتر از دور کارکرد نیز می باشد. عمده قطعات به دلیل وجود فرکانس های طبیعی حین روشن شدن و تا قبل از رسیدن به دور نامی ارتعاشات زیادی را تحمل می کنند.
بالانس در غیر از دور نامی چه اهمیتی دارد ؟
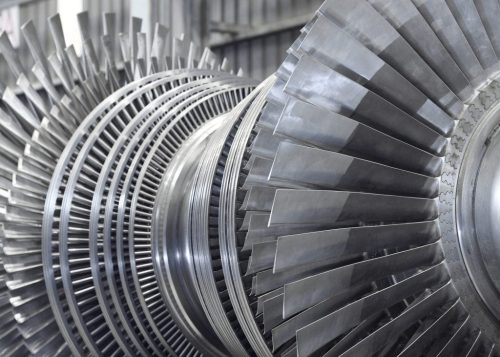
همانطور که در مکانیزم SBS گفته شد درایو تسمه با موتور و مها قطعه امکان بالانس در دورهایی غیر از دور نامی را نیز فراهم می آورد. فرض کنید که قطعه ای با حساسیت بالا به مانند پره توربین می بایست بالانس شود.
طبیعی است که به دلیل حساسیت توربین برای این مجموعه تریپ در نظر گرفته می شود. لذا حین روشن شدن قطعه و در حین عبور از فرکانس طبیعی که سابقا در آنالیز مودال مورد بحث قرار گرفت ارتعاشات زیادی ایجاد شده و سیستم اصلا به مرحله روشن شدن نمی رسد.
لذا ضروری است که با اقدامات خاص علاوه بر پیش بینی رفتار قطعه در دور نامی این قطعات در دورهای بحرانی نیز استاندارد شده باشند. همچنین برای کسب اطلاع از تعاریف دقیق نابالانسی می توان به مقاله انواع نابالانسی منتشرشده در وبلاگ ما نیز مراجعه کنید.
پنل ماشین بالانس کارگاهی چیست؟
پس از نصب قطعه می بایست پنل بالانس تنظیم گردد. پنل بالانس در واقع مغز ماشین بالانس می باشد که تمامی پارامترها و ابعاد و اندازه در آن وارد شده تا خروجی بالانس را بتوان در آن مانیتور کرد.
از مهم ترین پارامترهای که پنل های ماشین بالانس کارگاهی دارا می باشند عبارتست از :
- تنظیم فواصل: که درآن فاصله بین بیرینگ و طول قطعه و سابر مشخصات ابعادی وارد می شوند.
- تنظیم سنسورها : سنسورها برای بالانس دو صفحه در دو سمت نصب شده و نوع سنسورها عمدتا شتاب سنج می باشد. البته که پارامتر سرعت ارتعاشات (mm/s) به عنوان یکی از ملاک های سنجش کیفیت بالانس ضروری است.
- تنظیم گرید : گرید به عبارتی طرحواره بالانس و کیفیت و دقت آنرا مشخص می کند که در زیر مفصلا توضیح داده می شود.
- سایر پارامترها نظیر SBS factor و تنظیم تاکومتر و دقت آن
گرید در بالانس کارگاهی به چه معناست؟
اگر بخواهیم مبنایی برای کیفیت و دقت بالانس تعریف کنیم طبیعی است که اولین پارامتر گرید بالانس خواهد بود. گرید بالانس دارای اعداد مشخصی است که از معروف ترین آنها می توان به گرید 6.3 اشاره کرد. این گرید برای قطعات صنعتی با دقت معقول بسیار پرکاربرد است.
در عین حال برخی قطعات نیاز به دقت بالاتری دارند که برای آنان می بایست از گریدهای 2.5 و یا 1 استفاده نمود. طبیعی است هر چقدر که گرید عدد کوچکتری می شود کیفیت اجرا و زمان اجرا نیز افزایش می یابند.
نحوه استفاده از پارامتر گرید چگونه است؟
پس از مشخص شده گرید بالانس نیاز است تا دور و سرعت دورانی قطعه ای که می بایست بالانس شود استخراج شود. فرض کنید که می خواهیم قطعه ای با سرعت 3000 دور بر دقیقه با گرید 6.3 بالانس شود. مطابق با نمودار زیر ابتدا باید پارامتر EP را استخراج کنیم.
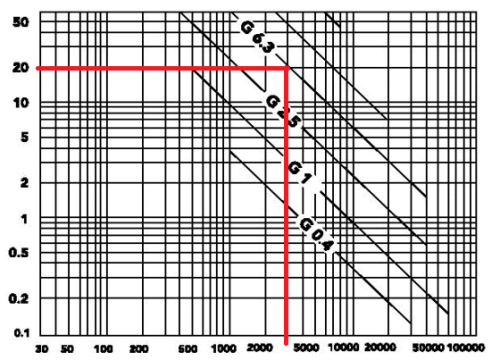
همانطور که از شکل بالا مشخص است با دارا بودن سرعت و با دانستن کیفیت و دقت بالانس پارامتر EP محاسبه شد. همانطور که در مقاله کیفیت بالانس در محل نیز اشاره شده بود جرم باقی مانده نابالانسی عبارتست از :

همانطور که از این رابطه مشخص است میزان جرم باقی مانده بالانسی که کیفیت و دقت بالانس را نمایش می دهد توسط این الگوریتم محاسبه می گردد.
بالانس کارگاهی برای اطمینان از بالانس قطعه کافی است؟
برای پاسخگویی دقیقتر به این پرسش باید به نوع قطعه نیز توجه نمود. بعضی از قطعات به خاطر دسترسی های خاص و نصب در شرایط محیطی خاص امکان بارگزاری جرمی در محل را به کاربر نمی دهند.
طبیعی است که در این قطعات می بایست باربرداری از سطح قطعه تنها در کارگاه صورت پذیرفته و دقت بالانس نیز باید دقیق انتخاب شودبرخی از قطعات به طبع کاربرد علاوه بر باربرداری امکان بالانس در محل را دارا می باشند.
بسیاری از پروانه ها و فن ها پس از نصب یکبار در کارگاه بالانس شده و سپس بالانس نهایی در محل و پس از نصب صورت می پذیرد. لذا پاسخ به این سئوال در گروه دسترسی و نحوه کارکرد قطعه می باشد اما اگر این امکان فراهم بود بهتر است که پس از بالانس کارگاهی قطعه در محل نیز بالانس شود.
جمع بندی
در ارتباط با بحث بالانس سئوالات زیاد دیگری نیز مطرح می باشند. تعدادی از این سئوالات عبارتند از نحوه بالانس توربین، نحوه جرم گذاری و الگوریتم دستگاه برای بالانس دینامیکی، بالانس دو صفحه و … که به مرور در وبلاگ نیوان صنعت فردا به آن ها خواهیم پرداخت.
نویسنده :
رضا جانی پور